


Po-poglobljena analiza laserskega varjenja, varjenja z elektronskim žarkom in tradicionalnega varjenja
Mar 10, 2026
Pustite sporočilo
Tehnologije jedrnega varjenja
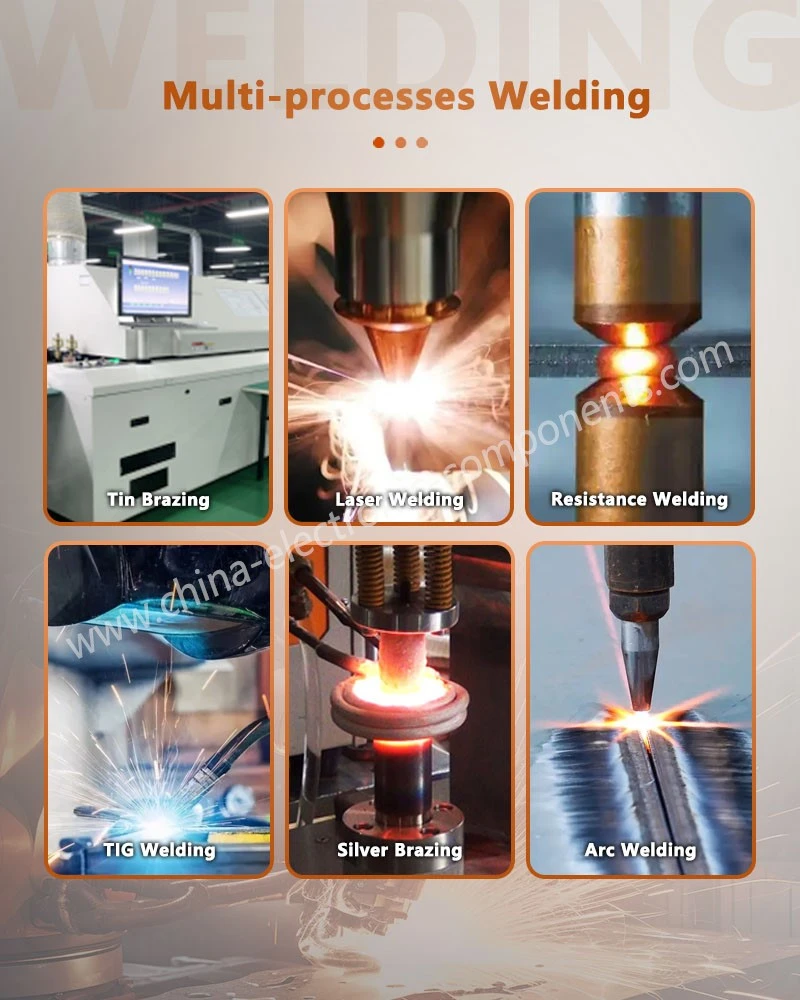
Lasersko varjenje kot vir toplote uporablja fokusiran visoko{0}}energijski laserski žarek. Njegove glavne značilnosti so visoka natančnost, visoka hitrost in nizko temperaturno-območje, zaradi česar je primeren za različne materiale, vključno z materiali z visoko refleksijo. Varjenje z elektronskim žarkom uporablja-elektronski žarek visoke hitrosti kot vir toplote. E-beam Welding Shunt zahteva delovanje v vakuumskem okolju, ima izjemno visoko energijsko gostoto, veliko globino zvara in zelo majhno toplotno-območje, zaradi česar je primeren za varjenje materialov z visokim-tališčem-. Tradicionalno varjenje med drugim vključuje ročno obločno varjenje, plinsko varjenje, TIG varjenje in MIG varjenje. Te metode so zrele, široko uporabne in imajo nizke stroške opreme, vendar imajo nizko natančnost in veliko toplotno{12}}območje prizadetosti.
Primerjava postopkov varjenja jeder
Cena:Lasersko varjenje ima visoke začetne stroške opreme, vendar nizke operativne stroške, zaradi česar je primerno za dolgoročno-visoko-natančno proizvodnjo; varjenje z elektronskim žarkom ima visoke stroške opreme in obratovalne stroške, manganinski šant za merjenje električnega toka pa je primeren le za posebne potrebe varjenja pri visokih-temperaturah in veliki-globini; tradicionalna varilna oprema ima nizke stroške, vendar se obratovalni stroški povečajo, ko imamo opravka s kompleksnimi strukturami in visokimi-zahtevami glede kakovosti.
Operativna prilagodljivost:Lasersko varjenje ponuja natančno kontrolo žarka, primerno za varjenje majhnih,-težko{1}}dostopnih območij, vendar omejeno z velikostjo delov in dosegljivostjo žarka; varjenje z elektronskim žarkom ima veliko globino penetracije, primerno za velike dele, vendar je Electrical Meter Shunt težko uporabiti za kompleksne strukture zaradi zahtev vakuumskega okolja; Tradicionalno varjenje ima širok razpon delovnih velikosti, vendar je znatno omejeno za visoko{2}}natančna,-te-dostopna območja.
Zmogljivost varjenja:Lasersko varjenje in varjenje z elektronskim žarkom lahko učinkovito varita različne materiale, pri čemer je z relejnim uporom shunt varjenje z elektronskim žarkom bolj primerno za globoko varjenje; tradicionalno varjenje je težko za različne materiale in globoko varjenje, ki zahteva dodatno predobdelavo in nadzor.
Toplotni učinki in okolje:Lasersko varjenje in varjenje z elektronskim žarkom proizvajata relativno malo toplote. Lasersko varjenje ima manj stroge okoljske zahteve in je primerno za aplikacije, občutljive na toplo{1}}prizadeta območja (HAZ), medtem ko Manganin Copper Shunt podpira varjenje z elektronskim žarkom, ki zahteva strogo vakuumsko okolje. Tradicionalno varjenje proizvaja več toplote, kar zahteva več nadzornih ukrepov HAZ in okoljskih prilagoditev.
Povzetek prednosti in slabosti
Lasersko varjenje:Prednosti vključujejo visoko natančnost in hitrost, majhno HAZ in minimalno deformacijo, združljivost z različnimi materiali, visoko energijsko gostoto in enostavno avtomatizacijo, zaradi česar je primeren za tank{0}}stenske in majhne-obdelovance. Slabosti vključujejo visoke stroške opreme, težave pri varjenju visoko odbojnih materialov, kot sta aluminij in baker, in omejeno globino varjenja v primerjavi z rešitvami, ki jih podpira E-beam Welding Shunt.
Varjenje z elektronskim žarkom:Prednosti vključujejo izjemno visoko natančnost in hitrost, zanemarljivo toplotno{0}}deformacijo območja, globoko penetracijo zvara, visoko energijsko gostoto, primernost za materiale z visokim-tališčem-in enostavno avtomatizacijo. S podporo Copper Manganin Shunt je bolj primeren za debelo{4}}stenske in velike-obdelovance. Slabosti vključujejo izjemno visoke stroške opreme, potrebo po vakuumskem okolju, ki povečuje kompleksnost in stroške postopka ter omejitve velikosti in oblike obdelovanca.
Tradicionalno varjenje:Prednosti vključujejo nizke stroške opreme, primernost za velike in kompleksne{0}}oblikovane obdelovance, zrelo tehnologijo z dovolj kvalificiranimi delavci in široko uporabnost. Slabosti vključujejo veliko temperaturno-območje, ki povzroča deformacijo obdelovanca, počasna hitrost varjenja, odvisnost kakovosti od spretnosti varilca in težave pri avtomatizaciji, kar je mogoče učinkovito izboljšati s sprejetjem manganinskega šanta za merjenje električnega toka v aplikacijah višjega cenovnega razreda.
o nas
Na splošno ima vsaka od treh varilnih tehnologij svoje prednosti in slabosti. V praktičnih aplikacijah je treba s podporo električnega števca Shunt najprimernejšo metodo varjenja izbrati na podlagi celovitega upoštevanja posebnih zahtev uporabe, gospodarskih pogojev podjetja in tehničnih zahtev.
Obravnavanje potreb uporabe in procesnih izzivov varjenja z elektronskim žarkom, našE-varilni šantizdelek je natančno prilagojen vakuumskemu delovnemu okolju pri varjenju z elektronskim žarkom, s čimer učinkovito optimizira učinkovitost prenosa varilne energije in odpravlja svoje pomanjkljivosti v strukturni prilagodljivosti in omejitvah velikosti. Prav tako izboljša stabilnost varjenja različnih materialov in globokih zvarov, s čimer popolnoma izpolnjuje stroge tehnične zahteve za varjenje z elektronskim žarkom v visoko-proizvodnji in zagotavlja profesionalne rešitve za varjenje z elektronskim žarkom v različnih industrijah.

kontaktirajte nas
Pozdravljamo stranke iz vseh sektorjev, da se pozanimajo o podrobnostih izdelka Relay Resistor Shunt in nakupe prilagodijo svojim posebnim potrebam. Zagotovili vam bomo visoko{1}}kakovostne izdelke in celovito tehnično podporo!

Pošlji povpraševanje